ভাষা
একটি উদ্ধৃতি পান
একটি উদ্ধৃতি পান
 বাড়ি / সরঞ্জাম / ডিটিএন বায়ুসংক্রান্ত স্পট ওয়েল্ডিং মেশিন / ডিটিএন 1 বায়ুসংক্রান্ত স্পট ওয়েল্ডিং মেশিন / Dtn1-25kW ধাতব শেল বায়ুসংক্রান্ত স্পট ওয়েল্ডিং মেশিন
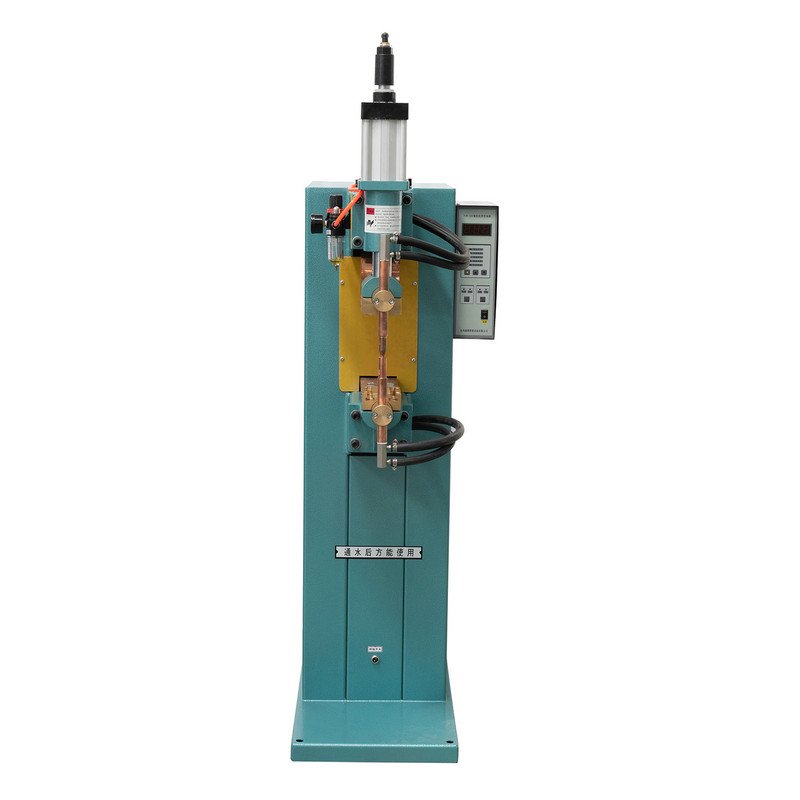


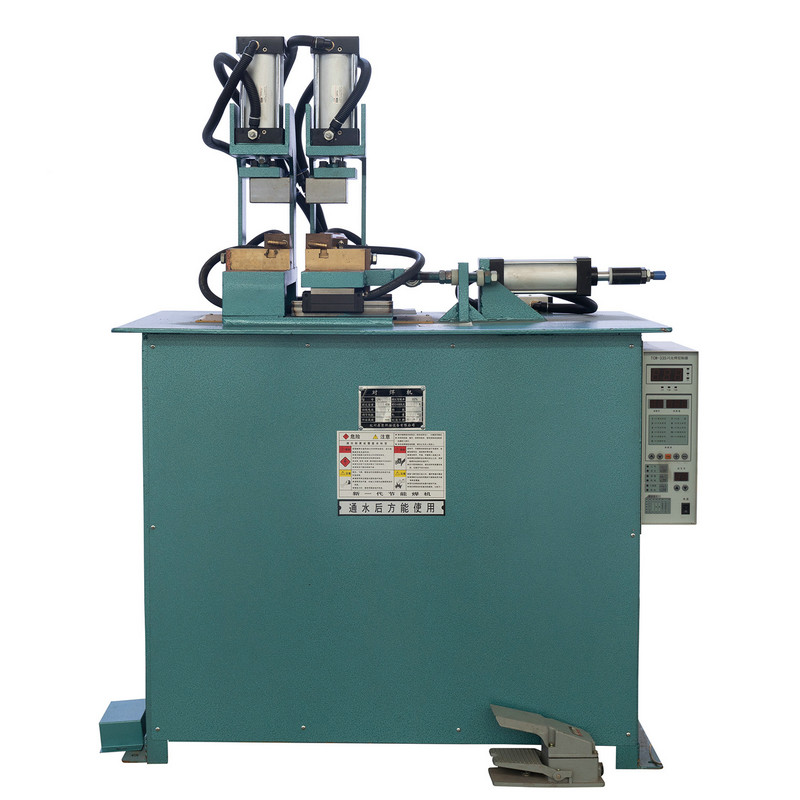
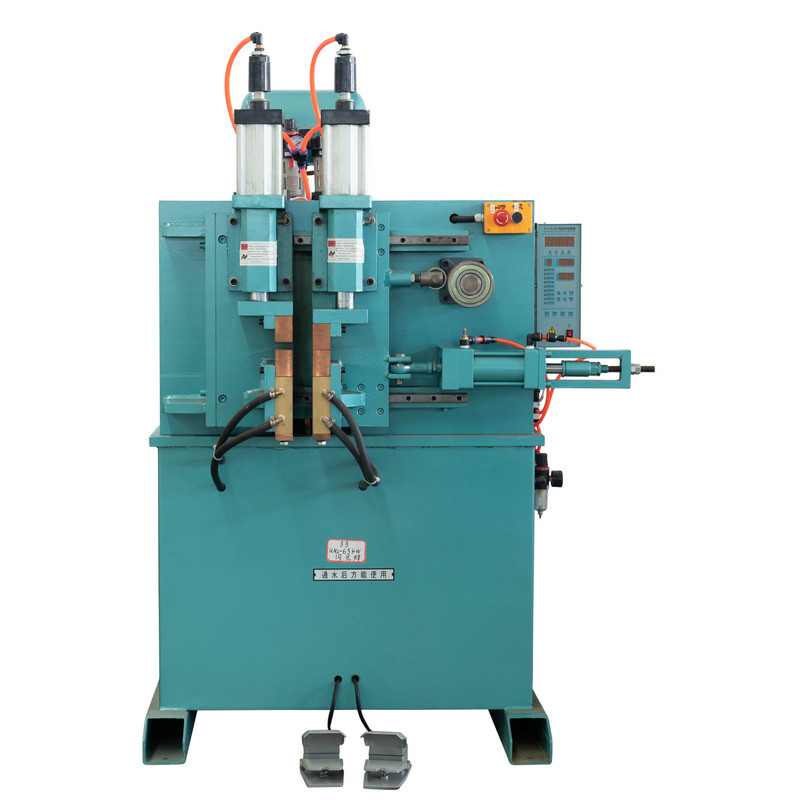
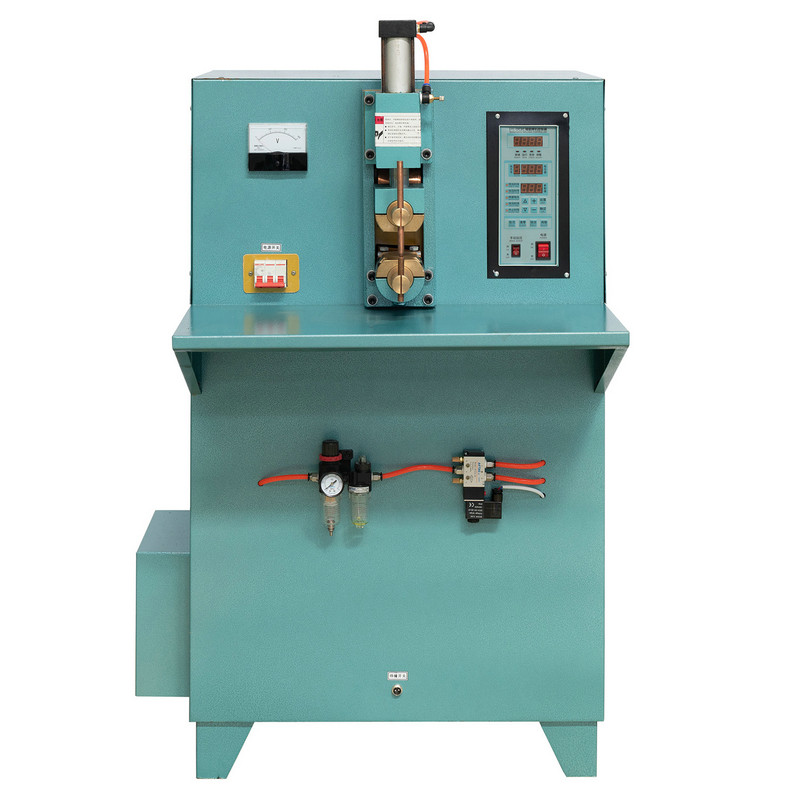
ডিটিএন 1-25 কেডব্লিউ ধাতব শেল বায়ুসংক্রান্ত স্পট ওয়েল্ডিং মেশিনটি মাইক্রো কম্পিউটারের নিয়ন্ত্রণ এবং এলসিডি ডিসপ্লে প্যারামিটারগুলি গ্রহণ করে, যা সঠিক, স্বজ্ঞাত এবং সুবিধাজনক। ওয়েল্ডিং করার সময়, স্পার্কগুলি ছোট এবং ld ালাই দৃ firm ় হয়। গরম এবং ঠান্ডা প্লেট, স্টেইনলেস স্টিল প্লেট, স্টেইনলেস স্টিলের তার, বাদাম এবং অন্যান্য ওয়ার্কপিসগুলির ld ালাইয়ের জন্য উপযুক্ত। ওয়েল্ডিং মেশিনটি একটি সর্ব-যত্নশীল ট্রান্সফর্মার এবং ওয়াইড-ভোল্টেজ প্রযুক্তিতে সজ্জিত। ভোল্টেজটি স্বয়ংক্রিয়ভাবে 20%দ্বারা উপরে এবং নীচে সামঞ্জস্য করা যায়। যখন সাধারণত ব্যবহৃত হয়, অপারেশনটি সহজ। চাপ সময়, ওয়েল্ডিং কারেন্ট, ওয়েল্ডিং সময়, রক্ষণাবেক্ষণের সময় এবং বিশ্রামের সময় সমস্ত মাইক্রো কম্পিউটার কম্পিউটার কন্ট্রোলারে সম্পন্ন করা যেতে পারে। সামঞ্জস্য।

স্পেসিফিকেশন
| মডেল | ইউনিট | Dtn1-25kW | |
| প্রাথমিক ভোল্টেজ | V | 380 | |
| রেটযুক্ত ক্ষমতা | কেভিএ | 25 | |
| রেটেড ইনপুট কারেন্ট | ক | 66 | |
| সর্বাধিক শর্ট সার্কিট বর্তমান | কা | 13 | |
| রেটেড লোড সময়কাল | % | 20 | |
| মাধ্যমিক ভোল্টেজ নিয়ন্ত্রণের পর্যায় | V | স্টেপলেস ভোল্টেজ নিয়ন্ত্রণ | |
| মাধ্যমিক নো-লোড ভোল্টেজ | মিমি | 0.5-3.52 | |
| ইলেক্ট্রোড আর্মের এক্সটেনশন দৈর্ঘ্য | মিমি | 320 | |
| ইলেক্ট্রোড অস্ত্রের মধ্যে দূরত্ব | মিমি | 220 | |
| ইলেক্ট্রোডের মধ্যে সর্বাধিক চাপ | এন | 4000 | |
| সিলিন্ডার স্ট্রোক | মিমি | 50 | |
| বৈদ্যুতিন আকার | বৈদ্যুতিন বাহু | মিমি | Ф42 |
| বৈদ্যুতিন ধারক | মিমি | Ф20 | |
| বৈদ্যুতিন মাথা | মিমি | Ф16 | |
| ওয়েল্ডিং বেধ | কম কার্বন ইস্পাত | মিমি | 2 2/0.8 0.8 |
| সংকুচিত বায়ুচাপ | এমপিআর | 0.3 | |
| সংকুচিত বায়ু খরচ | এম 3/এইচ | 12 | |
| শীতল জল প্রবাহ | এল/মিনিট | 4 | |
| ইনপুট তারের ক্রস-বিভাগীয় অঞ্চল | এমএম 2 | 8 | |
প্রস্তাবিত পণ্য
যোগাযোগ রেখো


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
আরও পড়ুন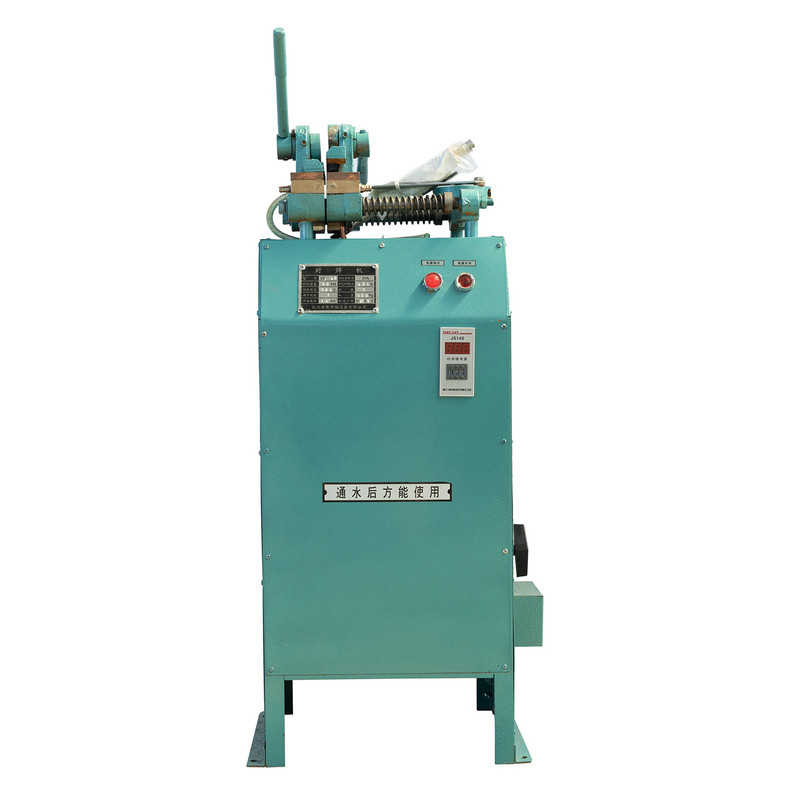
রেজিস্ট্যান্স বাট ওয়েল্ডিং এবং ফ্ল্যাশ ওয়েল্ড প্রযুক্তির ভূমিকা বোঝা ফিলার উপাদান ছাড়াই মুখোমুখি দুটি মেটাল বার যুক্ত হওয়া ধাতব তৈরির সবচেয়ে পুরানো চ্যালেঞ্জগুলির মধ্যে একটি, এবং প্রত...
আরও পড়ুন
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
আরও পড়ুন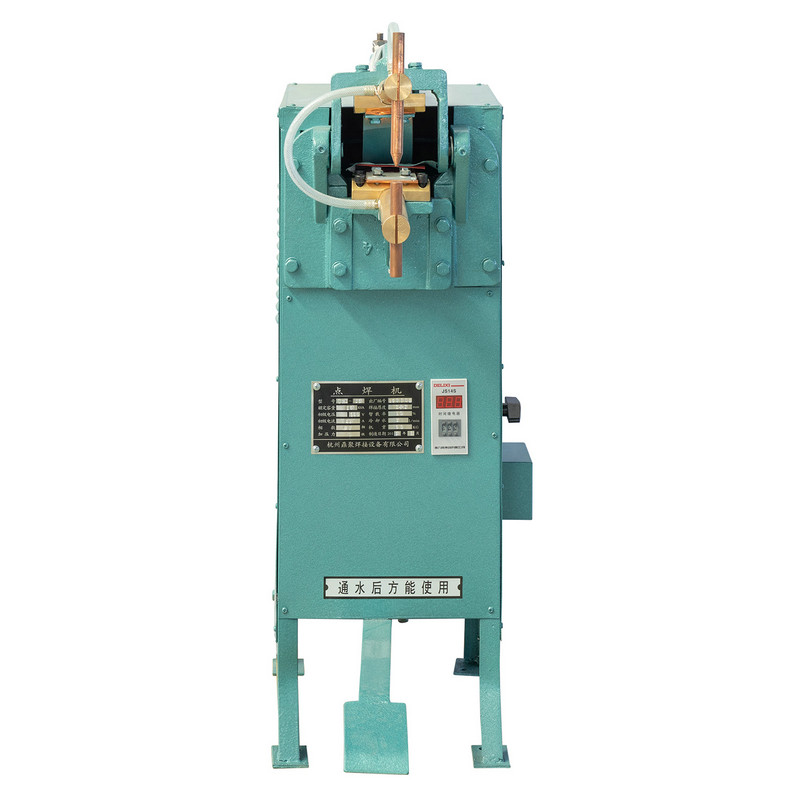
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
আরও পড়ুন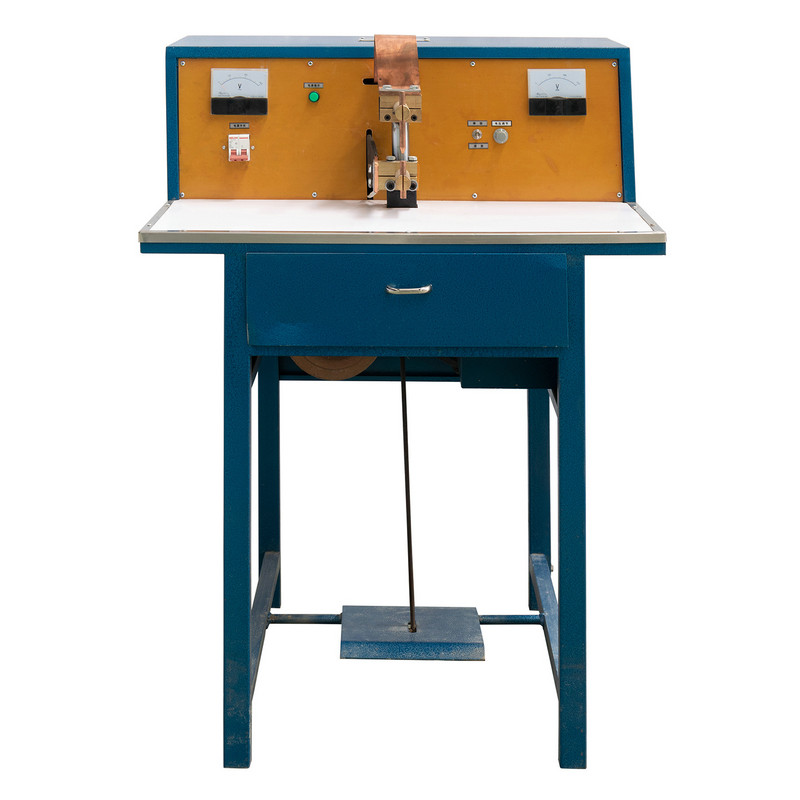
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overla...
আরও পড়ুন
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
আরও পড়ুন
পণ্য
যোগাযোগের তথ্য.
+86-152-5712-5882
Fax: +86-563-2269966
21 নং গুয়াংপিং রোড, গুয়াংডে অর্থনৈতিক উন্নয়ন অঞ্চল, গুয়াংডে সিটি, আনহুই প্রদেশ
QR কোড